
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

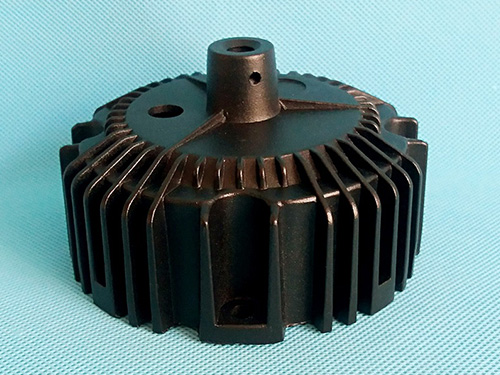
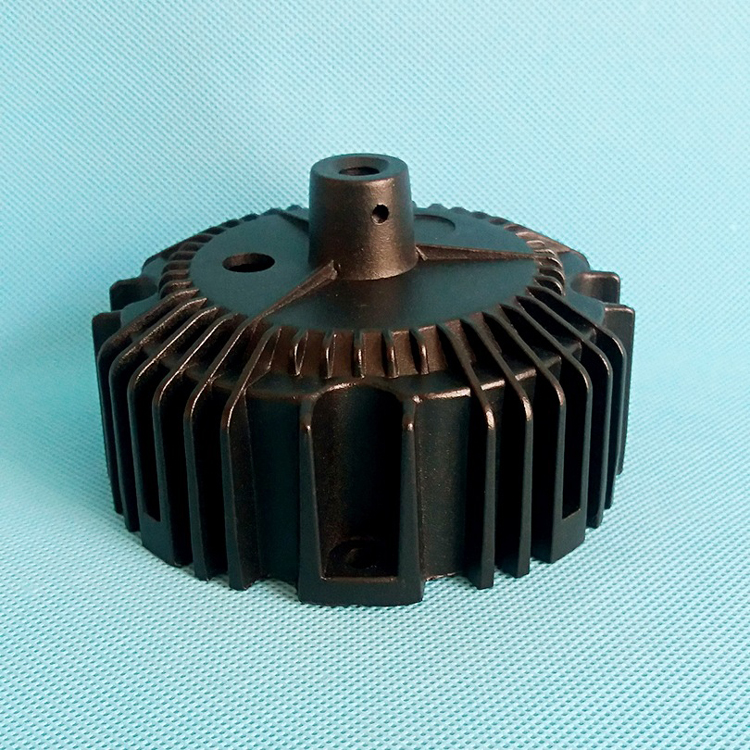
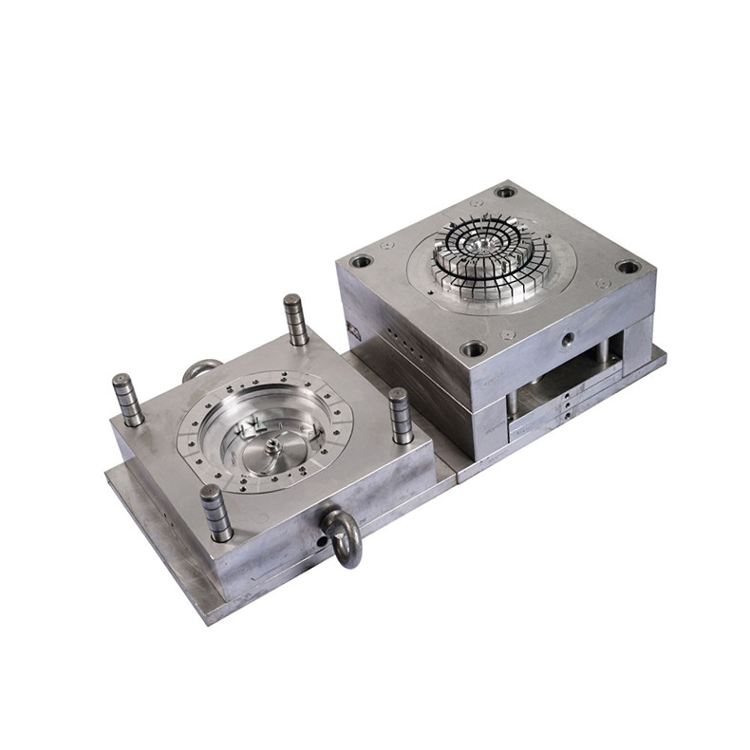

原材料:塑料材料中有雜質,而雜質的密度又比所使用的材料密度小,所以熔融后的材料重量存在差異。塑料干燥程度不足,含水量過大。塑料質量不穩定( 有添加回收料)。塑料模具:澆口太小,導致無法完全填充模具型腔。模具溫度不均勻或者偏低。注塑工藝:塑料注塑熔融塑料的背壓不足,導致材料內有氣體,移動同樣多的距離,重量
雙色注塑模的設計要點1、成型部分雙色注塑模的成型部分與一般注塑模基本相同,不同的是要考慮兩個位置上注塑模的凸模一致,凹模應與兩個凸模配合良好。一般這種成型的塑件較小。2、脫模機構由于雙色塑件只有在經過二次注射后才能脫模,所以,在一次注射裝置上的脫模機構將不起作用。對于水平回轉的注塑機,脫模頂出可用注塑
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注
HOTLINE
聯系人:史經理
HOTLINE
微信\電話:13932815220
ADDRESS
地址:河北省深州市大屯鎮孤城工業區

 網站首頁
 電話咨詢
 返回頂部