
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220


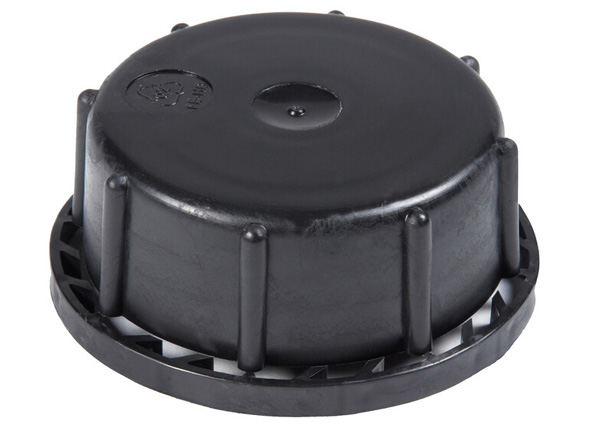
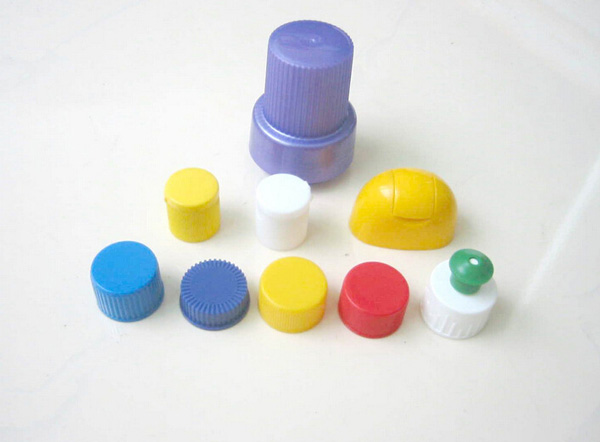

注塑溫度是影響注塑壓力的重要因素。注塑機料筒有5~6個加熱段,每種原料都有其合適的加工溫度(詳細的加工溫度可以參閱材料供應商提供的數據)。 注塑溫度必須控制在一定的范圍內。溫度太低,熔料塑化不良,影響成型件的質量,增加工藝難度;溫度太高,原料容易分解。在實際的注塑成
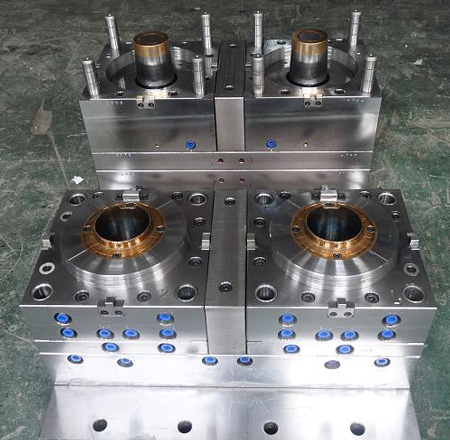
本文為大家分析一下注塑件常見的6種缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,歡迎大家指正和討論,有需要模具定制的可以聯系我廠,價格和實力都是值得的。
模具方面:(1)注塑加工廠家注塑模具頂出要平衡,如頂桿數量、截面積要足夠,脫模斜度要足夠,型腔面要有足夠光滑,這樣才防止由于外力導致頂出殘余應力集中而開裂。(2)制件結構不能太薄,過渡部分應盡量采用圓弧過渡,避免尖角、倒角造成應力集中。(3)盡量少用金屬嵌件,以防止嵌件與制件收縮率不同造成
HOTLINE
聯系人:史經理
HOTLINE
微信\電話:13932815220
ADDRESS
地址:河北省深州市大屯鎮孤城工業區

 網站首頁
 電話咨詢
 返回頂部