
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

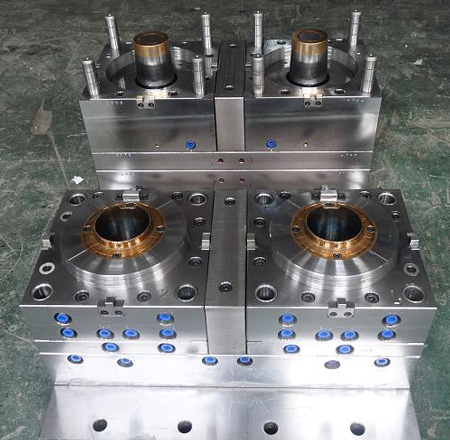
本文為大家分析一下注塑件常見的6種缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,歡迎大家指正和討論,有需要模具定制的可以聯系我廠,價格和實力都是值得的。
一、缺料
1、缺陷原因:
成品的細小部位、角落處無法完全成型, 因模具加工不到位或是排氣不暢, 成型上由于注射劑量或壓力不夠等原因, 設計缺陷(壁厚不足)。
2、模具改善措施:
修正缺料處模具,采取或改良排氣措施, 增加料厚, 澆口改善(加大澆口, 增加澆口)。
3、成型改善:
加大注射劑量、增加注射壓力等。
二、縮水
1、缺陷原因:
常發生于成形品壁厚或料厚不均處, 因熱熔塑膠冷卻或固化收縮不同而致, 如肋的背面、有側壁的邊緣、BOSS柱的背面。
2、模具改善措施:
減料厚, 但至少保留2/3的料厚;加粗流道、加大澆口;加排氣。
3、成型改善:
升高料溫、加大注射壓力、延長保壓時間等。
三、表面亮印
1、缺陷原因:
常發生于經過減料厚的BOSS柱、或筋的背面, 或是由于型芯、頂針設計過高造成壓力痕。
2、模具改善措施:
降低火山口;修正型芯、頂針;母模面噴砂處理, 降低模面亮度。
3、成型改善:
降低注射速度、減小注射壓力等。
四、氣紋
1、 缺陷原因:
發生于進澆口處, 多由于模溫不高, 注射速度、壓力過高, 進澆口設置不當, 進澆時塑膠碰到擾流結構
2、模具改善措施:
變更進澆口, 流道打光, 流道冷料區加大, 進澆口加大, 表面加咬花(通過調機或修模趕結合線亦可)。
3、成型改善:
升高模溫、降低注射速度、減小注射壓力等。
五、結合線(夾水紋)
1、 缺陷原因:
發生于兩股料流匯合處, 如兩個進澆口的料流交合, 繞過型芯的料流交合, 由于料溫下降、排氣不良所致。
2、模具改善措施:
變更進澆口, 加冷料井 , 開排氣槽或公模面咬花等。
3、成型改善:
升高料溫、升高模溫等。
六、毛邊(批峰)
1、 缺陷原因:
常發生公母模的結合處, 由于合模不良所致, 或是模面邊角加工不當, 成型上常由于鎖模力不夠, 料溫、壓力過高等。
2、模具改善措施:
修正模具、重新合模。
3、成型改善:
增加鎖模力(檢查射出機臺噸位是否足夠)、降低料溫、減小注射壓力、減少保壓時間、降低保壓壓力等。
①塑料模具澆口系統形式不當,澆口小,分流道小,流程長,流料陽力大,料溫下降快②料溫太低或模溫太低③塑料流動性差,有冷料摻入,冷卻速度快④模具內有水分或潤滑劑。融料充氣過多,脫模劑過多⑤注射壓力太小或注射速度慢⑥注塑加工廠生產的塑料制品形狀不良,壁厚薄不均勻。使融料在薄壁處匯合⑦模具冷卻系統不當或排氣
填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充:高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注
注塑模具的定義: 塑料注射成型所用的模具稱為注塑成型模具,簡稱注塑模。注塑模能一次成型外形復雜、尺寸精確高或帶有嵌件的塑料制品。“七分模具,三分工藝”。對注塑加工來說,模具和注塑機一樣對成型品的質量有很大的影響,甚至可以說模具比注塑機所起的作用更大;在注塑成型時如果對模具不充分了解
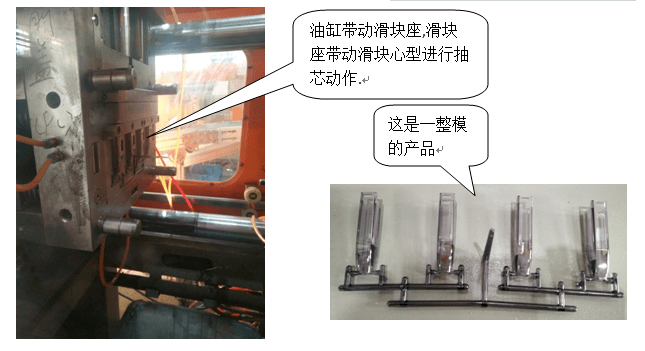
一、有利于得到穩定的尺寸由于塑料模具溫度得到了恒定的控制,塑料產品收縮均衡,相對產品的尺寸更加容易得到控制, 有利于提高尺寸精度.二、有利于型腔的充填對于流動性差、粘度高的塑料,提高模具溫度可以提高其充填性能,節省生產周期時間. 充填得快,可大大地改善產品的流痕、結合線等不良狀況.三、有利于得到最佳的外觀模具溫