
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

一、有利于得到穩定的尺寸
由于塑料模具溫度得到了恒定的控制,塑料產品收縮均衡,相對產品的尺寸更加容易得到控制, 有利于提高尺寸精度.
二、有利于型腔的充填
對于流動性差、粘度高的塑料,提高模具溫度可以提高其充填性能,節省生產周期時間. 充填得快,可大大地改善產品的流痕、結合線等不良狀況.
三、有利于得到最佳的外觀
模具溫度越低,塑膠在模具內冷得越快,流動性相對就變差.加模溫,才能得到更好的模具外觀,還原出模具上表面的痕跡.模具拋光好的光潔度就會完完全全地表現到產品上.
四、有利于產品的脫模
塑料制品廠在生產透明產品,在附有高模具溫度的公模型腔或滑塊心型上,包緊的力量比低模溫的產品脫模阻力要小的多,尤其是類似真空吸附的產品上.
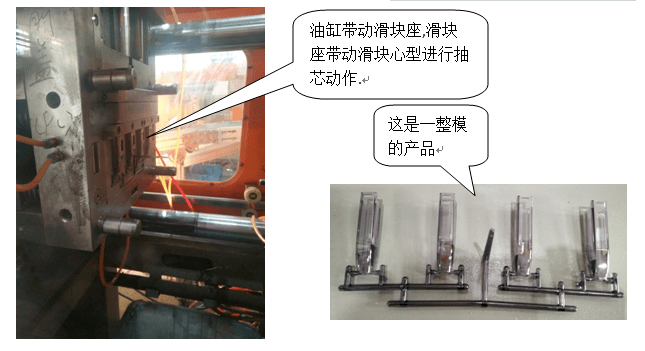
注塑加工廠家保 壓階段的作用是持續施加壓力,壓實熔體,增加塑料密度(增密),以補償塑料的收縮行為。在保壓過程中,由于模腔中已經填滿塑料,背壓較高。在保壓壓實過程中,注塑機螺桿僅能慢慢地向前作微小移動,塑料的流動速度也較為緩慢,這時的流動稱作保壓流動。由于在保壓階段,塑料受模壁冷卻固

熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。?物理原因? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典
(1) 按受熱冷卻時樹脂呈現的特性分類這種分類方法是用得最多,也是比較科學的一種分類法。1) 熱塑性塑料這類塑料在注塑加工時加熱時軟化,溫度升高至一定程度時呈熔融態, 成為可流動的粘稠流體,借助模具和壓力可制成一定形狀的制品,冷卻后可保持已成型形狀。再次加熱又可變軟、熔融、重新塑制成型。它在加熱、冷卻成型
注塑件缺陷的特征:注塑塑料制品過程不完全,因為模腔沒有填滿塑料或注塑過程缺少某些細節。可能出現問題的原因:(1).塑料制品廠在生產過程中注塑速度不足。(2).塑料短缺。(3).螺桿在行程結束處沒留下螺桿墊料。(4).運行時間變化。(5).射料缸溫度太低。(6).注塑壓力不足。(7).射嘴部分
①塑料制品投影面積超過注射機所允許的最大制品面積;②模具安裝不正確或單向受力;③注塑機模板不平行或拉桿變形不均;④模具平行度不良或模邊有阻礙;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑動零件的間隙過大;⑥塑料流動性太大,且加料量太大;⑦型腔料溫高,模溫過高;⑧注塑加工廠家在塑料注射壓力過大,注射速度過快;