
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工廠在注塑生產外殼時,冷卻是一個特殊的過程,外殼兩端的冷卻速度會比中心區域的冷卻速度快一點,而接近外殼中心處的離形腔的冷卻速度是最慢的。因此,在熱量釋放中,塑料模具的離形腔是最慢的,兩端材料雖然已經固化,但隨著外殼中心處熔體的冷卻,外殼整體的收縮還會繼續存在。又由于尖角之間的平面只可以進行單側冷卻,使得兩端的強度低得多。外殼中心處的塑料材料出現的冷卻收縮,會將兩端材料間已經冷卻的表面產生向內拉的應力,導致注塑件的表面產生凹沉,也就是外殼的翹曲變形了。研究發現,凹沉的程度與制件的尺寸和收縮率成正比的關系。由于PP的收縮率為1.6%,而ABS和HIPS為0.5%,正是這個原因,使得PP外殼件的變形會比ABS、HIPS外殼件的變形相對嚴重。
塑件的注塑成型工藝過程主要包括填充--保壓--冷卻--脫模等4個階段,這4個階段直接決定著制品的成型質量,而且這4個階段是一個完整的連續過程。1、填充階段填充是整個注塑循環過程中的第一步,時間從塑料模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實
填充階段 塑料制品廠在加工塑料產品時的填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘

熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。?物理原因? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典
注塑加工的塑膠件噴油表面處里工藝,協助塑膠成型時無法達到的表面要求功能用途1.光亮度提高(讓產品更光亮,如手機殼)2.啞光度提高(讓產品更高檔,如電腦外殼,音箱外殼)3.表面硬度提高(讓產品更耐磨,如游戲機按鍵)4.表面手感提高(讓手感更好有皮革或軟膠感,如手機外殼)塑膠件噴漆就是噴油,基本是相同的塑
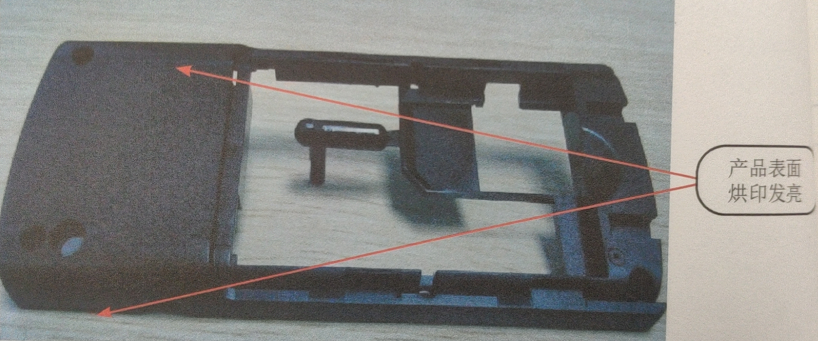
現象:塑料制品表面為細紋面,在成型中由于氣體沒有完全排出而導致產品表面烘印發亮難改善,不能滿足品質要求。產品物征:材料: ABS+PCHI-1001BN顏色 :黑色產品重(單件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具為1x2的機殼,模具流道較長,進膠口方式為點入進膠,熔料流至進膠口附近,由于速度慢及壓力