
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工廠家的注塑機液壓系統受電氣控制系統的推動,通過浸壓傳動系統去推動機械傳動部分,塑料制品的生產也可以說是注想成型各動作的動力源,依靠波壓執行元件推動機械傳動系統工作,將液壓能轉換為機械能。波壓傳動系統主要以動力元件油泵為核心器件,通過控制元器件(名種流量、壓力和方向閥)驅動執行機構運動,油馬達推動螺桿進行旋轉運動來塑化塑料,波壓系統的輔助元件為波壓傳動系統服務。液壓系統還提供儲油、過濾、散熱、沉淀雜質、冷卻壓力油和顯示壓力值等項工作。波壓系統的每部分都與注盟成型產品息息相關,與機械傳動、電氣控制息息相關。所以,液壓傳動系統為注塑成型生產不可缺少的一個重要組成部分。
注塑加工油泵是為液壓系統提供壓力的核心元件,也是系統壓力的壓力源。直接影響注塑成型各動作的性能可靠穩定和注塑成型產品質量。油泵配合壓力閥、流量閥為系統提供機械傳動所需的動力,方向閥為系統的順序控制和時序控制提供相應的機械傳動。在調校產品、查巡故障時,一般都是在液壓系統正常的情況下進行,所以當調校產品無法排除缺陷時,應對液壓系統進行檢查和調校。與注塑成型相關的機械動作和液壓驅動相關,也是查巡的要點。
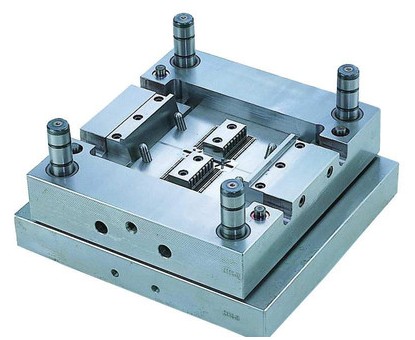
注塑加工模具設計要點:(1)盡量采用注塑模具標準件對應注塑模具的每一部分都有不同的企業在進行相應標準件的開發,并存在日益完善的國內、國外或國際標準。國際注塑模具標準化組織是ISO/TC29 /SC8。我國1983年成立了”全國注塑模具標準化技術委員會”。美國的DME公司、德國的HASCO公司和日本的FUTABA公司是世界上生產標準模
加工收縮痕 塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區
1、吸塑: 真空成型稱為吸塑,是一種塑料加工工藝,主要原理是將平展的塑料硬片材加熱變軟后,采用真空吸附于模具表面,冷卻后成型。主要分為厚片吸塑薄片吸塑兩大類。廣泛用于汽車附件、燈飾、廣告、裝飾、大型機械外殼、展示類、行空類、大家電、衛浴類等行業。2、注塑:即熱塑性塑料注塑成型,注塑加工廠家的這種方法即是

聚乙烯異型件是熱塑性工程塑料。它結合了所有塑料的優越性能,具有耐磨、耐沖擊、耐化學腐蝕、自潤滑、低溫耐磨、質輕、吸能、耐老化、阻燃、抗靜電等優良性能特性。超高分子量聚乙烯板材的耐磨性居塑料之首。聚乙烯異形件是熱塑性工程塑料。它結合了所有塑料的優越性能,具有耐磨、耐沖擊、耐化學腐蝕、
①塑料模具澆口系統形式不當,澆口小,分流道小,流程長,流料陽力大,料溫下降快②料溫太低或模溫太低③塑料流動性差,有冷料摻入,冷卻速度快④模具內有水分或潤滑劑。融料充氣過多,脫模劑過多⑤注射壓力太小或注射速度慢⑥注塑加工廠生產的塑料制品形狀不良,壁厚薄不均勻。使融料在薄壁處匯合⑦模具冷卻系統不當或排氣