
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

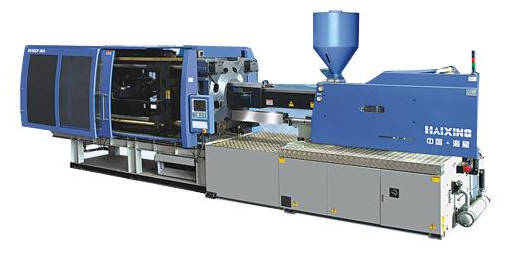
注塑機系統一般由機架、三大板、哥林柱、射出系統、頂出系統、調模系統等組成,國產注塑機機架一般是鋼材焊接而成,三大板是鑄鐵件,哥林柱、調模齒輪、頂出機構等基本都是從專業廠家處購買組裝。質量有保證的注塑機廠家,其供應商很多都是由相同幾個廠家供給,質量上差異性不大。由自己設計制造或者外協制造的部分主要在機架、三大板和油路板等幾個大件上,這是由注塑機廠家直接控制其質量和成本的部分。
對幾臺相近型號、不同廠家的注塑機作對比,我們就可以知道哪個廠家的注塑機生產成本較高。注塑機鎖模機構及機架射臺占了機器總重量的90%,當一個注塑機廠家機器重量比另外一個注塑機廠家類似型號的重量更重的時候,這個廠家花的錢自然比另外一個廠家高。注塑機作為一個工業產品,更重的設備意味著更穩固的根基,更可靠的工作壽命,這和工藝品有質的區別。所以,我們在購買注塑機時,千萬別忽視注塑機本身重量這一指標。
注塑機耐用性除了參考注塑機本身的穩固性之外,還有一個重要的考量,那就是注塑機潤滑系統的好壞。嚴格來講,注塑機潤滑系統需要包含手動潤滑和自動潤滑兩部分。嚴謹的注塑機廠家用黃銅管連接潤滑油路,也有一些廠家為降低成本用塑料細管連接,一般建議盡可能選擇黃銅管連接方式,或者在易損部位或重要部位選擇黃銅管連接,不易損傷部位或沒那么重要部位才用塑料管連接。潤滑油選擇專用潤滑油,禁止使用機器液壓油代替,并且回收利用的潤滑油要經過專門的過濾處理之后才能再次使用,不能在進行簡易機邊過濾后就投入使用,以防止雜質堵塞機器潤滑部位。在潤滑關鍵的哥林柱等部位時,要上下左右四點潤滑到位,不能隨意接入活動部位就算有潤滑了(部分機器上已經有這樣的設計,是非常錯誤的),還有一些注塑機廠家取消手動潤滑系統,這在嚴格意義上是不可取的。傳統用人手打黃油的方式潤滑,現在注塑機已經很少用,主要原因在于工作污染、工作量以及人操作不到位引起的失誤等難以避免。
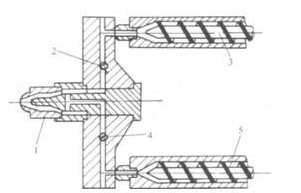
注塑生產中,所謂雙色注塑成型,是指將兩種不同色澤的塑料注入同一模具的成型方法。它能使塑件出現兩種不同的顏色,并能使塑件呈現有規則的圖案或無規則的云紋狀花色,以提高塑件的實用性和美觀性。 雙混色注塑成型 注塑加工廠家生產中,如下圖所示為雙混色注

消除原料樹脂、色母的影響 控制原材料是徹底解決色差的關鍵。因此,尤其是生產淺色制品時,不能忽視原料樹脂的熱穩定性不同對塑料制品色澤波動帶來的明顯影響。鑒于大多數注塑生產廠家本身并不生產塑料母料或色母,這樣,可將注意的焦點放在生產管理和原材料檢驗上。

塑料在我們生活中隨處可見,塑料制品是由不同材質制成的,材質不同,應用也不同。塑料瓶底部的數字分別代表不同的材質。數字"1"代表著聚對苯二甲酸乙二醇酯,即PET。主要用于礦泉水瓶、碳酸、果汁飲料瓶和醬油醋瓶等。PET瓶耐熱溫度為70攝氏度,只適合裝暖飲或凍飲,裝開水或加熱則易變形,對
一、產品設計:設計塑件的形體結構時,應注意塑件的厚度與熔料填充時的極限流動長度。在注射成型中,塑件的厚度通常為1 ~ 3mm,大型塑件為3~ 6mm。二、原材料:1、更換材料或添加助劑以改善流動性。 2、將噴嘴拆下清理或擴大模具冷料穴和流道截面面積
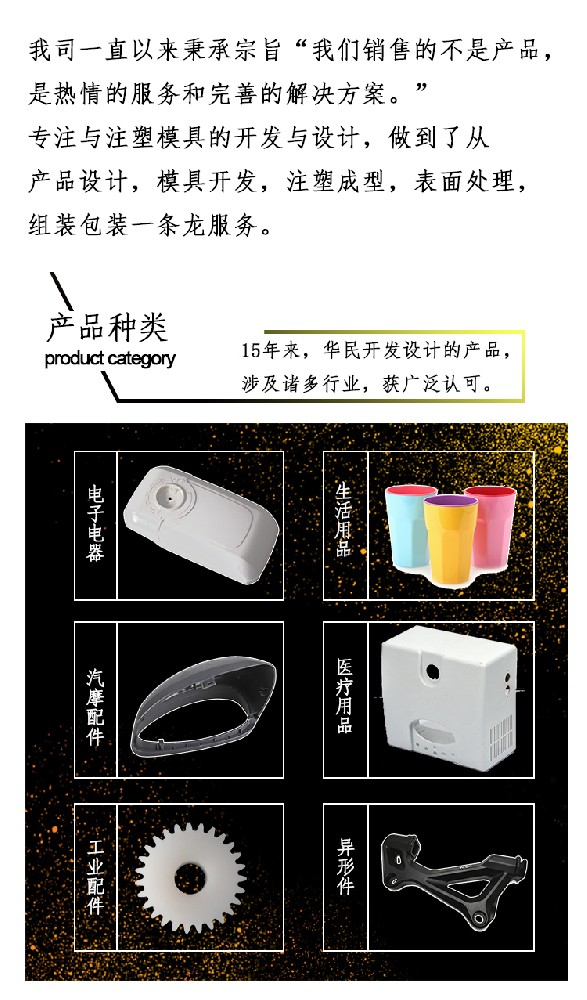
加工收縮痕 塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區