
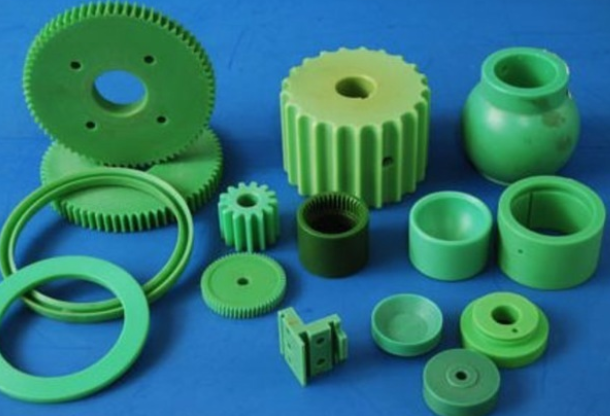
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

一、產品設計:設計塑件的形體結構時,應注意塑件的厚度與熔料填充時的極限流動長度。在注射成型中,塑件的厚度通常為1 ~ 3mm,大型塑件為3~ 6mm。
二、原材料:1、更換材料或添加助劑以改善流動性。
2、將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。
三、塑料模具:1、設計澆注系統時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大,流動受阻。對此要擴大流道截面和澆口面積或采用多點進料。
2、殘留的大量氣體受到流料擠壓時,阻礙熔料充填,要加開排氣槽。
3、由于模具設計過程中,要充分考慮模具的溫度控制系統,否則會造成熔料在進入模腔后,整個模板的溫度不可控,因冷卻太快而無法充滿型腔的各個角落。
四、注塑工藝 :1、升高溫度, 但要注意防止溫度過高,從而使材料發生碳化。
2、升高噴嘴溫度。
3、根據產品實際情況調整壓力。
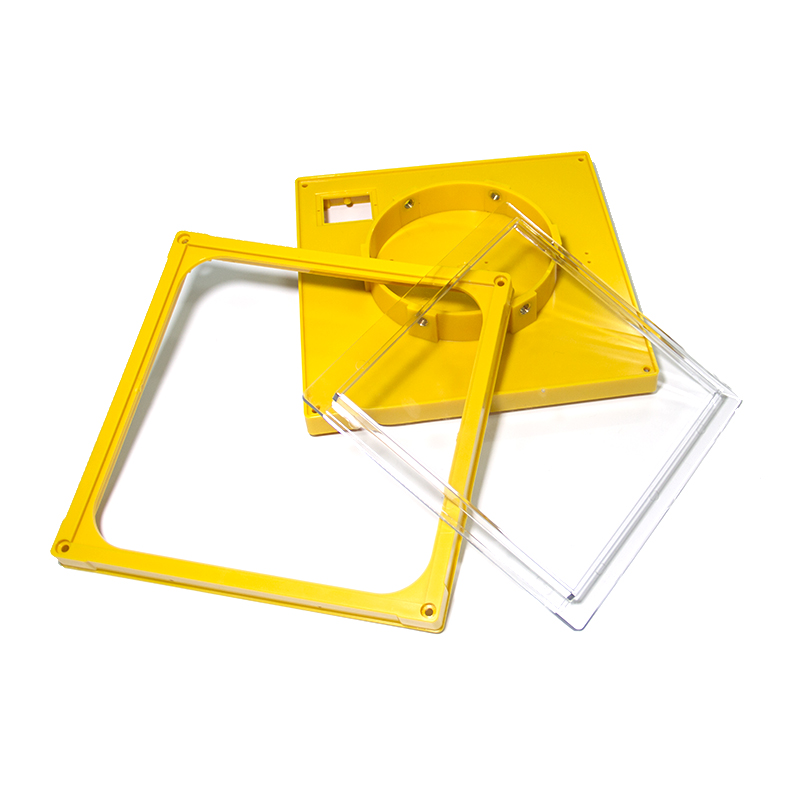
注塑加工廠做塑料注塑件也越來越多,塑料件生產的企業也是越來越多。在進行注塑件進行注塑加工時,對其外觀又有哪些分外要求呢?我們一起來總結下看看;1.塑料件外部色彩須按及格樣品規范或書面要求制作,批次色差不明顯 ,光澤度一致性強。2.外露的面不可以有顯眼劃痕和創痕,能擦拭去的除外。3.注塑車間
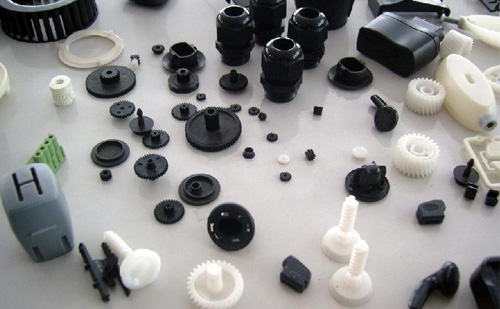
注塑和吹塑的工藝不一樣,吹塑是注+吹;注塑是注+壓;吹塑做的一定有那個拔吹氣管留下的頭,注塑做的一定有澆口斷面.一般來說,注塑是實芯體,吹塑是空芯體,吹塑表面是不平整的.吹塑的有吹氣口.注塑,即熱塑性塑料注塑成型,這種方法即是將塑料材料熔融,然后將其注入膜腔。熔融的塑料一旦進入模具中,它就受冷依模腔樣成型成
1.節省塑料原料由于熱流道無冷凝料。或很小的冷料柄,基本上無冷流道澆口料不用回收,尤其是價格昂貴,不能用回料加工的塑料產品,可大大的節約成本。應用熱流道如果正常生產一般2-3個月,就可收回熱流道成本。2.提高產品質量與雙分型面的三板模相比,熱流道系統內的塑料溶體溫度不易下降,保持恒濕,不需要像冷流道模具,以
塑料制品加工想要到達創意的效果,總結了以下必不可少的四大方案:一:獨立牌號,便于顧客影象。一個好的牌號的設計是至關緊張的,在設計的時候需求這個要素才行,才能起到不錯的效果。二:材質好,適用性強。在塑料制品加工設計的時候,需求的一個要素是其使用的材質,以及其適用性質,只有材質好、適用性強的包裝制品加工
注塑加工廠在注塑生產塑料制品時會遇到產品邊緣有邊角發生;然而注塑件邊角有毛邊大多發生在模具的分合位置上,如動模和靜模的分型面,滑塊的滑配部位、鑲件的絕隙、頂桿孔隙等處。 注塑件