
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

精密塑料注塑件在我們的生活中得到了廣泛的應(yīng)用,許多塑料件都是通過注塑制成的。我公司10年精密注塑件定制加工經(jīng)驗(yàn),可定制各種復(fù)雜精密注塑件。塑料注塑加工廠在生產(chǎn)塑料注塑件時(shí),需要控制生產(chǎn)過程,滿足客戶的要求。那么,注塑加工的加工要求是什么呢?
1.原料必須按工藝要求充分干燥,不得受潮,否則注塑后表面會(huì)有銀線。
2.注射溫度、壓力和時(shí)間符合工藝參數(shù)卡要求,嚴(yán)格控制注射速度。注射速度過快會(huì)導(dǎo)致涂層與基體的附著力差;電鍍件的注射率應(yīng)控制在15%~35%之間。
3.中途停機(jī),及時(shí)清理材料,避免注塑產(chǎn)品因長時(shí)間停留而脆化螺桿內(nèi)原料。
4.禁止使用脫模劑,尤其是含硅油的脫模劑,否則會(huì)影響涂層的附著力。
5.操作時(shí)應(yīng)佩戴干凈的棉手套,以免注塑后污染產(chǎn)品表面。
6.注塑零件表面不得打磨或拋光,以免影響涂層與基體的附著力。
7.尺寸控制:長度、裝配腳或裝配孔應(yīng)滿足圖紙和量具的要求。
塑料制品出現(xiàn)開裂,包括制件表面絲狀裂紋、微裂、頂白、開裂及因制件粘模、流道粘模而造成或創(chuàng)傷危機(jī),按開裂時(shí)間分脫模開裂和應(yīng)用開裂。主要有以下幾個(gè)方面的原因造成:1.加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時(shí)間過長,都會(huì)造成內(nèi)應(yīng)力過大而開裂。(2)調(diào)節(jié)開模速度
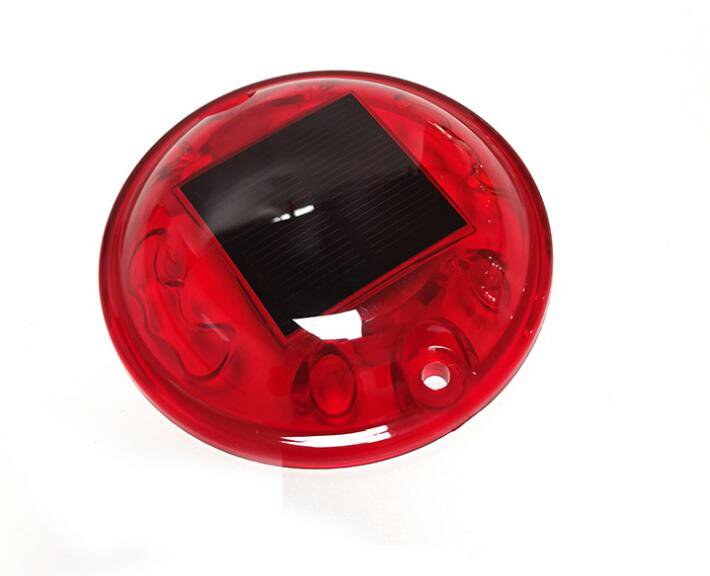
表面流痕主要出現(xiàn)在表面幾何形狀復(fù)雜的塑件,充填路徑某點(diǎn)引起料流的急劇剪切突變,某點(diǎn)就會(huì)出現(xiàn)充模熔料的滯流而形成流痕,如料通途變化大的角、邊、孔、柵、凸柱、加強(qiáng)肋等部位。料流痕是塑膠件在模腔內(nèi)受注射壓力和料流速度的影響在表面產(chǎn)生看得見的料流痕跡。具體原因分析如下:1、模溫和料溫過低2、注射速度和壓力過小
產(chǎn)生氣泡在原料方面的原因分析:(1) 如原料中水分含量過多,或易揮發(fā)成分超標(biāo),它們受熱后會(huì)產(chǎn)生大量氣體,給塑料模具的排氣系統(tǒng)增加額外負(fù)擔(dān),若不能駕駛排走,它們會(huì)混入熔體中,生成氣泡。對此,應(yīng)將這些原料進(jìn)行預(yù)干燥處理。、(2) 若原料的顆粒太小或粒徑差異較大,使得在供料過程中混入空氣太多,氣體進(jìn)入熔體的機(jī)會(huì)增
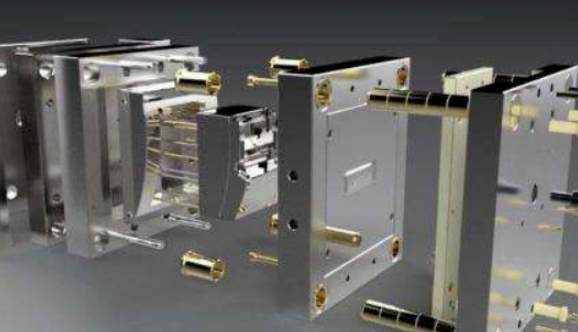
模具設(shè)計(jì)和制造與塑料注塑加工有密切關(guān)系。塑料加工的成敗,很大程度上取決于模具設(shè)計(jì)效果和模具制造質(zhì)量,而塑料模具設(shè)計(jì)又以正確的塑料制品設(shè)計(jì)為基礎(chǔ)。塑料模具設(shè)計(jì)要考慮的結(jié)構(gòu)要素有:1.分型面,即模具閉合時(shí)凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方
塑料加工廠 下面介紹塑料簡易鑒別法: 1. 塑料的外觀鑒別 通過觀察塑料的外觀,可初步鑒別出塑料制品所屬大類:熱塑性塑料,,熱固性塑料或彈性體。一般熱塑性塑料有結(jié)晶和無定形兩類。結(jié)晶性塑料外觀呈半透明,乳濁狀或不透明,只有