
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

公司概況
深州市華民機(jī)械有限公司,從事塑料制品行業(yè)二十余年,擁有豐富的產(chǎn)品研發(fā)、生產(chǎn)經(jīng)驗(yàn),是一家值得客戶信任的優(yōu)質(zhì)供應(yīng)商。
華民公司擁有自己獨(dú)立的塑料模具設(shè)計(jì)團(tuán)隊(duì)、塑料模具制造車間、塑料制品加工車間。公司創(chuàng)辦以來(lái),通過(guò)不懈努力,與德國(guó)歐登多木工機(jī)械、邁克威力木工機(jī)械、韓國(guó)(厚地)食品機(jī)械配套合作多年,深受用戶好評(píng)。
我司三大優(yōu)勢(shì)
1、我司專有的塑料模具加工車間--大大降低客戶開(kāi)模具費(fèi)用
2、我司專有塑料原材料供應(yīng)廠商--大大降低客戶產(chǎn)品費(fèi)用
3、我司做塑料制品加工二十余年--充分保證客戶產(chǎn)品質(zhì)量
華民公司可根據(jù)客戶塑料制品圖紙、塑料樣品制造精密模具,并免費(fèi)為客戶提供產(chǎn)品設(shè)計(jì)及模具維修保養(yǎng)服務(wù)。
加工收縮痕 塑料加工收縮問(wèn)題是塑料加工中最常見(jiàn)的問(wèn)題之一,對(duì)表面質(zhì)量要求高的塑料制品,收縮更是棘手的問(wèn)題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問(wèn)題,提高產(chǎn)品質(zhì)量勢(shì)在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴(yán)重,這是由于較厚區(qū)
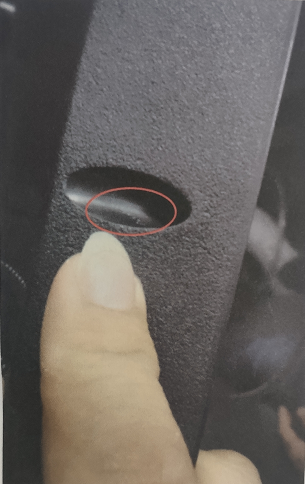
在充模過(guò)程中受到氣體的干擾常常在制品表面出現(xiàn)銀絲斑紋或微小氣泡或制品厚壁內(nèi)形成氣泡,氣紋是指塑料產(chǎn)品澆口部位或表面局部存在條狀或塊狀的流痕,從而影響整個(gè)產(chǎn)品的外觀。 氣紋對(duì)產(chǎn)品的安全與功能沒(méi)有很大的影響,屬于輕微缺陷。但是會(huì)影響產(chǎn)品的外表面,從而影響客戶滿意度和產(chǎn)品的

原材料:塑料材料中有雜質(zhì),而雜質(zhì)的密度又比所使用的材料密度小,所以熔融后的材料重量存在差異。塑料干燥程度不足,含水量過(guò)大。塑料質(zhì)量不穩(wěn)定( 有添加回收料)。塑料模具:澆口太小,導(dǎo)致無(wú)法完全填充模具型腔。模具溫度不均勻或者偏低。注塑工藝:塑料注塑熔融塑料的背壓不足,導(dǎo)致材料內(nèi)有氣體,移動(dòng)同樣多的距離,重量
塑料加工廠在塑料制品注塑生產(chǎn)時(shí),會(huì)遇到產(chǎn)品變色發(fā)黃的時(shí)候,我們根據(jù)經(jīng)驗(yàn)來(lái)總結(jié)了以下幾種原因; 材料:1、使用不適合的色母粒,耐熱性不足,造成原料在料筒內(nèi)已變色或發(fā)黃。 2
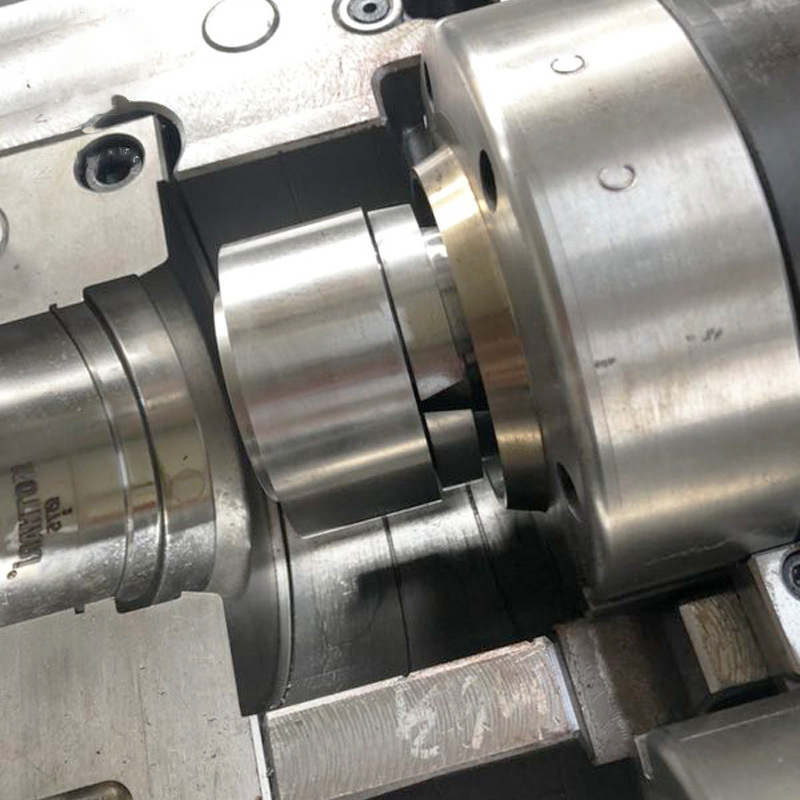
自工業(yè)注塑制模發(fā)展以來(lái),如何保持模具表面恒溫一直困擾著人們。在注塑成型中,成品的冷卻時(shí)間占注塑生產(chǎn)周期的70%。主要原因是在傳統(tǒng)模具制造中,溫度控制或冷卻水路只能直線鉆孔。關(guān)鍵熱點(diǎn)通常不在冷卻熱傳播范圍內(nèi),因此無(wú)法有效冷卻。為了保持溫度恒定,制造商先后使用隔板、散熱器、散熱管等。還試圖將塊層壓在一起,并