
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

模具保養
1、加工企業首先應給每副塑料模具配備履歷卡,詳細記載、統計其使用、護理(潤滑、清洗、防銹)及損壞情況,據此可發現哪些部件、組件已損壞,磨損程度大小,以提供發現和解決問題的信息資料,以及該模具的成型工藝參數、產品所用材料,以縮短模具的試車時間,提高生產效率。
2、加工企業應在注塑機、模具正常運轉情況下,測試模具各種性能,并將最后成型的塑件尺寸測量出來,通過這些信息可確定模具的現有狀態,找出型腔、型芯、冷卻系統以及分型面等的損壞所在,根據塑件提供的信息,即可判斷模具的損壞狀態以及維修措施。
3、要對模具幾個重要零部件進行重點跟蹤檢測:頂出、導向部件的作用是確保模具開合運動及塑件頂出,若其中任何部位因損傷而卡住,將導致停產,故應經常保持模具頂針、導柱的潤滑(要選用最適合的潤滑劑),并定期檢查頂針、導柱等是否發生變形及表面損傷,一經發現,要及時更換。
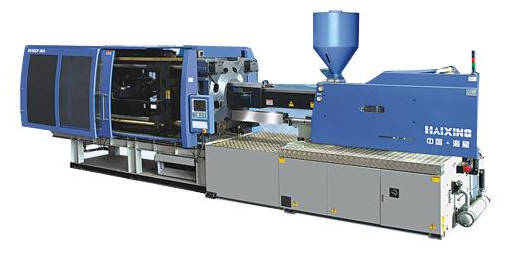
注塑機系統一般由機架、三大板、哥林柱、射出系統、頂出系統、調模系統等組成,國產注塑機機架一般是鋼材焊接而成,三大板是鑄鐵件,哥林柱、調模齒輪、頂出機構等基本都是從專業廠家處購買組裝。質量有保證的注塑機廠家,其供應商很多都是由相同幾個廠家供給,質量上差異性不大。由自己設計制造

塑料注塑模具基本分為靜模和動模。在注塑機的注射頭一邊的帶澆口套的為靜模,靜模一般有澆口套、靠板、模板組成,簡單模具(特別是靜模沒有芯子的模具)也可以不使用靠板,直接用厚一點的模板就可以了。澆口套一般為標準件,除非特殊原因,不建議取消。澆口套的使用有利于安裝模具、更換方便,不用自己拋光。有些特殊模具澆
注塑加工的塑膠件噴油表面處里工藝,協助塑膠成型時無法達到的表面要求功能用途1.光亮度提高(讓產品更光亮,如手機殼)2.啞光度提高(讓產品更高檔,如電腦外殼,音箱外殼)3.表面硬度提高(讓產品更耐磨,如游戲機按鍵)4.表面手感提高(讓手感更好有皮革或軟膠感,如手機外殼)塑膠件噴漆就是噴油,基本是相同的塑
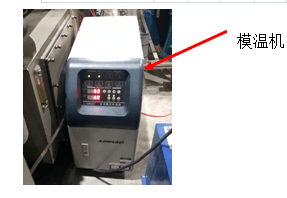
加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內應力過大而開裂。(2)調節開模速度與壓力防止快速強拉制件造成脫模開裂。(3)適當調高模具溫度,使制件易于脫模,適當調低料溫防止分解。(4)預防由于熔接痕,塑料降解造成機械強度變低而出現開裂。(5)適
塑料制品注塑加工時,填充不足(缺料、短射)是指熔融塑料在注射時,未完全填充滿模具型腔內某個角落,即產品未填充完整、缺少一部分的狀態 。 原材料流動末端出現部分不完整現象或一模出多穴產品中有一部 分填充不滿,特別是薄壁區、薄筋位、深筋位或流動路徑的末端區域。填充不足